
膜只有2微米,为什么不能打维氏?讲透涂层硬度测量的“1/10法则”
经常有客户拿着一片镀了 2 μm TiN 的样件来问:“显微维氏打出来只有一千出头,是不是膜没镀好?”
多数时候,膜没有问题,是测法用错了。2 μm 的膜,用常见的 50 gf、100 gf 载荷去打维氏,压头早已穿过涂层、扎进了下面软得多的基体,读出来的数是“膜+基体”的混合值,而且基体占了大头。
这背后是一条做涂层的人都该记住的经验规则——1/10 法则。本文从测量原理讲起,算一笔“维氏为什么救不了薄膜”的账,再讲清纳米压痕怎么测才可靠、两种方法各适合什么场景,最后介绍客户在精新 HiPIMS 电源上做出的膜层硬度。文中标准和论文出处见文末。
一、硬度是怎么“测”出来的
维氏硬度:压一个坑,量坑的大小
维氏压头是一颗顶角 136° 的金刚石四棱锥。按设定载荷 F 压入、保持、卸载后,在显微镜下量出压痕两条对角线的平均长度 d,按 HV = 1854.4 × F / d²(F 为载荷,单位 gf;d 单位 μm)算出硬度。
要点有两个:一是它量的是卸载后留下的坑;二是结果完全取决于能不能把 d 量准。由压头几何关系,压入深度约为对角线长度的 1/7——这个比例后面要反复用到。
纳米压痕:边压边记录,用曲线算硬度
纳米压痕(仪器化压入,ISO 14577)通常用三棱锥 Berkovich 金刚石压头,载荷在毫牛级、位移分辨率在纳米级。仪器全程记录“载荷—压入深度”曲线,再用 Oliver–Pharr 方法从卸载段斜率求出接触深度和接触面积 [1],得到压入硬度 HIT 和压入模量 EIT。
它不需要在显微镜下找坑、量坑,压入深度可以控制在几十到几百纳米,所以才有可能只测“膜”而不碰到基体。
二、1/10 法则:压入深度不超过膜厚的十分之一
1/10 法则最早由 Bückle 提出:压入深度不超过膜厚的 1/10,基体对硬度结果的影响才可以忽略 [2]。ISO 14577-4 对涂层测试也引用了这条经验:电镀层在钢上测硬度时,建议压入深度不超过涂层厚度的十分之一 [3]。
为什么是“1/10”而不是“压不穿就行”?因为压头下方被挤压、发生塑性变形的区域,远比压痕本身深。压痕才到膜厚一半时,基体早已在跟着变形、替涂层“分担”载荷了。
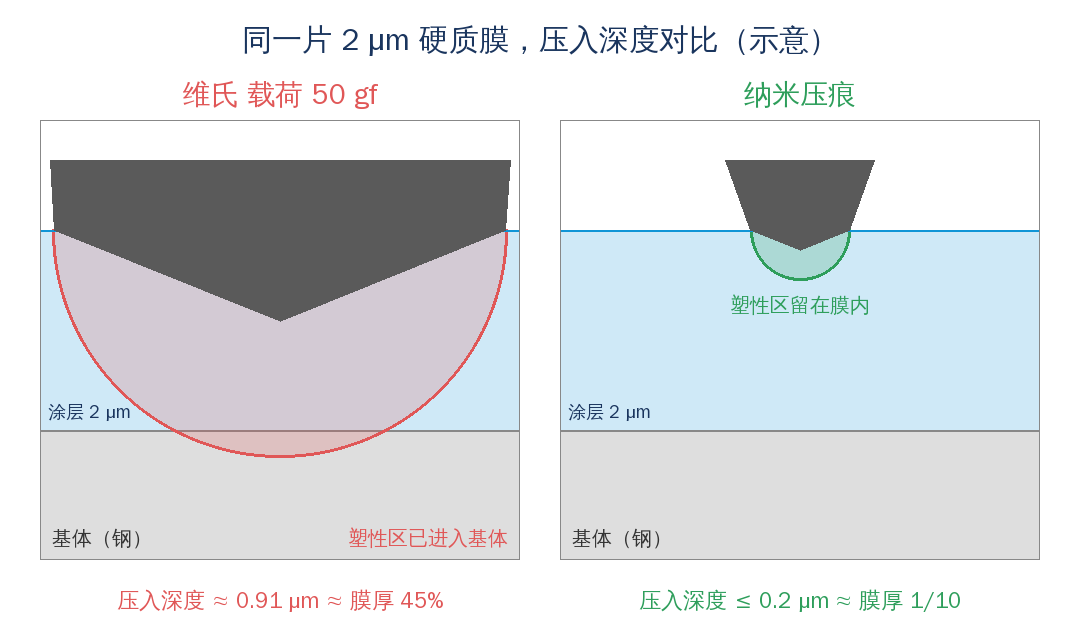
图1 同一片 2 μm 硬质膜:维氏 50 gf 载荷的压入深度约为膜厚的 45%,纳米压痕可控制在 10% 以内(示意,按膜本身硬度 2300 HV 估算)
基体影响会把结果往哪边拉?
▸ 硬膜软基体(TiN、CrN、DLC 镀在钢、铝、钛合金上):基体先屈服,测值偏低,且载荷越大越低;
▸ 软膜硬基体(如金属膜镀在硅、硬质合金上):测值偏高;
▸ 一个简单的自检:同一样品换两档载荷,如果“硬度”明显不同,说明测到的已不只是膜。
还要注意两点:其一,1/10 法则只管硬度。弹性模量对基体更敏感,Bull 对 TiN 涂层的研究认为,模量要在小于膜厚约 1% 的深度才可视为膜本身的值 [4][5];ISO 14577-4 也指出,垂直于表面压入时基体的弹性变形“总会发生”,测得的模量始终是膜和基体的复合值 [3]。其二,1/10 是经验值,不是物理定律。原始结论来自较厚的金属层镀在钢上 [5],对“很薄的硬膜+很软的基体”,Bull 的研究也指出这类组合难以测准 [4],深度宜再保守一些。
三、算一笔账:维氏为什么救不了薄膜
取一层硬度约 2300 HV(约合 24 GPa)的 TiN,按“压入深度 ≈ d/7”和 1/10 法则,算一下各档显微维氏载荷需要多厚的膜:
2300 HV 涂层:各档载荷下的压痕与所需最小膜厚
▸ 载荷 10 gf:对角线约 2.8 μm,压入深度约 0.41 μm → 膜厚需 ≥ 4.1 μm
▸ 载荷 25 gf:对角线约 4.5 μm,压入深度约 0.64 μm → 膜厚需 ≥ 6.4 μm
▸ 载荷 50 gf:对角线约 6.4 μm,压入深度约 0.91 μm → 膜厚需 ≥ 9.1 μm
▸ 载荷 100 gf:对角线约 9.0 μm,压入深度约 1.28 μm → 膜厚需 ≥ 12.8 μm
注:按膜本身硬度计算,是最乐观的情况;实际镀在软基体上压得更深。
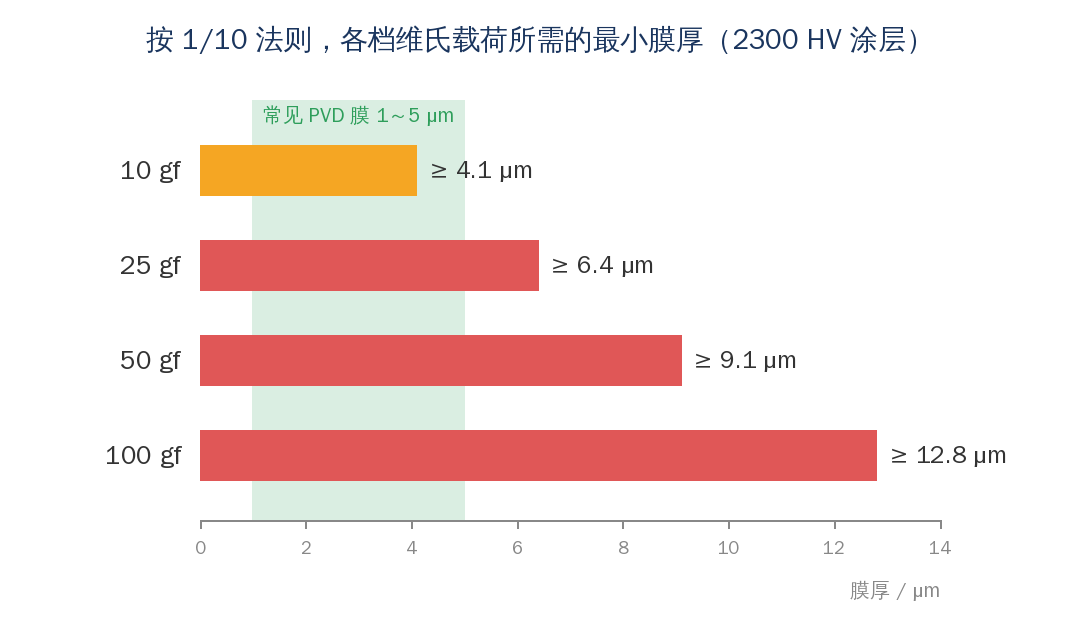
图2 按 1/10 法则,各档维氏载荷所需的最小膜厚(2300 HV 涂层)与常见 PVD 硬质膜厚度(1~5 μm)对比
常见的 PVD 硬质膜只有 1~5 μm,而 50 gf 载荷至少要 9 μm、100 gf 要接近 13 μm——对绝大多数 PVD 膜,常用维氏载荷都不满足 1/10 法则。
那把载荷降到最低的 10 gf 呢?膜厚 4 μm 以上才勉强够,而且又冒出新问题:对角线只有 2.8 μm 左右,已接近光学显微镜的分辨极限。硬度与 d² 成反比,对角线读数差 0.3 μm,硬度就差约 20%。(推论:按光学分辨率约 0.3 μm 估算,非文献直接结论)
所以,2 μm 的膜打出 1000 多 HV,说明了什么?
说明不了膜的硬度。它是膜和基体的“复合硬度”,基体越软、载荷越大,数值越低。Jönsson 和 Hogmark 早在 1984 年就用面积加权模型描述过这种复合效应 [6]。这个数只能用于同基体、同膜厚、同载荷下的相对比较,不能当作涂层硬度写进报告。
四、纳米压痕:怎么测才可靠
纳米压痕不是“换台仪器就准了”。以下几步,任何一步没做好,数据一样会偏:
1. 准备好样品:陪镀片要镜面抛光
ISO 14577-4 建议表面粗糙度 Ra 小于最大压入深度的 5% [3]。2 μm 的膜最多压 200 nm,Ra 就要控制在 10 nm 以内。工件表面往往达不到,实用的做法是每炉放一片镜面抛光的陪镀片(与工件同材质或同硬度级别),专门用于硬度测试。抛光会改变表层状态,镀后尽量不要再抛涂层表面。
2. 用标样校准仪器
压头针尖会磨钝,面积函数和机架柔度需要定期用标准参考材料(常用熔融石英)间接校验 [3]。膜越薄,对针尖越敏感:标准建议“膜越薄,压头应越尖”,Berkovich 针尖半径一般在 250 nm 以下 [3]。
3. 做一组不同深度,找“平台区”
不要只压一个深度。推荐在 5%~20% 膜厚范围内取多档深度(或用连续刚度测量 CSM),画出“硬度—相对深度”曲线:
怎么读这条曲线
▸ 太浅(膜厚的几个百分点以内):受表面粗糙度、针尖钝化和压痕尺寸效应影响,数值偏高、离散大 [5];
▸ 中间平台段:硬度基本不随深度变化,这才是膜本身的硬度——ISO 14577-4 也建议在“测值恒定的深度范围”内取数 [3];
▸ 继续加深:基体开始参与,硬膜软基体的测值逐渐下降。
4. 点数和统计
每个样品建议不少于 10 个有效压痕,压痕间距按 ISO 14577-1 执行,报告均值和标准差,并剔除落在大颗粒、划痕上的异常点。(点数为行业常用做法,非标准强制值)
五、维氏 vs 纳米压痕:一张清单看懂
维氏硬度(显微维氏)
▸ 原理:卸载后在显微镜下量压痕对角线;
▸ 载荷:常用 10 gf~1 kgf;压入深度在微米级;
▸ 得到:维氏硬度 HV;
▸ 优点:设备普及、成本低、操作快;
▸ 局限:薄膜无法满足 1/10 法则;小压痕读数误差大;得不到弹性模量。
纳米压痕(仪器化压入)
▸ 原理:记录“载荷—深度”曲线,用 Oliver–Pharr 方法计算 [1];
▸ 载荷:毫牛级;压入深度可控制在几十到几百纳米;
▸ 得到:压入硬度 HIT、压入模量 EIT,还能算 H/E 等耐磨相关指标;
▸ 优点:能测 0.1~5 μm 的薄膜本身;
▸ 局限:对表面粗糙度、仪器校准、操作规范要求高,设备和测试费用较高。
GPa 和 HV 怎么换算?
ISO 14577-1 给出的换算关系是 HV ≈ 0.0945 × HIT(HIT 单位 MPa)[7]。也就是说,1 GPa ≈ 94.5 HV,常说的“1 GPa ≈ 100 HV”会高估约 6%。按这个关系,23 GPa 约合 2170 HV,25 GPa 约合 2360 HV。
但换算只能作参考:两者的面积定义不同(纳米压痕用加载下的投影接触面积,维氏用卸载后的压痕),同一种材料两种方法的结果本来就有差别。有研究在同一批不锈钢丝上对比,1 kgf 载荷测得的传统维氏值,比由 HIT 换算的 HV 高了约 12%~15% [8]。因此,报告里写明用的是哪种方法,比换算成哪个单位更重要。
六、什么场景用什么方法
适合用维氏
▸ 基体、块体材料的硬度验收;
▸ 足够厚的涂层:按上面的账,一般要十几微米以上(如电镀硬铬、热喷涂层);
▸ 渗氮、渗碳等扩散层:在截面上打一排点,测硬度梯度和有效硬化层深;
▸ 日常质检里的相对比较:固定基体、膜厚和载荷,只看批次间的变化(记作复合硬度,不当作膜硬度)。
必须用纳米压痕
▸ 1~5 μm 的 PVD 硬质膜:TiN、CrN、TiAlN、CrAlN 等;
▸ DLC、ta-C 等碳基膜(常常只有 1~3 μm,且需要同时看硬度和模量);
▸ 光学膜、半导体薄膜等亚微米膜层;
▸ 需要弹性模量、H/E 比做工艺对比或寿命评估时;
▸ 多层或梯度膜:单层厚度大于压痕尺寸时,可在截面上逐层测 [3]。
看到一份硬度报告,先问这几项
膜厚(怎么测的)、基体材质、压头类型、最大载荷或最大压入深度、压入深度/膜厚之比、计算方法、校准标样、有效点数和标准差。一份只写“硬度 3000 HV”的报告,缺了这些信息,就无法判断测的是不是膜。
七、精新 HiPIMS 电源做出的膜层硬度
HiPIMS 的金属离化率高,金属离子在合适的能量下轰击正在生长的膜,膜层更致密,硬度随之提高。
客户实测:TiN、CrN 硬度超过 23 GPa
目前已有多家客户使用精新 HiPIMS 电源,制备出硬度超过 23 GPa(约合 2170 HV) 的 TiN、CrN 等高硬度膜层。
这样的硬度,只有在压入深度控制在膜厚 1/10 以内时才测得出来。同样的膜如果用 25 gf 甚至更大的载荷去打维氏,读数往往会低得多——这正是本文开头那个问题的答案。
精新电源 JX-HiPIMS-Max 高功率脉冲电源峰值功率 4 MW、方波电流输出,可与 JX-MSB 偏压电源同步工作(同步抖动 <50 ns),为致密、高硬度膜层提供稳定的高离化条件。
如果您手上的涂层“维氏打不高”,不妨先按 1/10 法则核对一下测法;需要对比测试或工艺交流,欢迎留言。
参考文献
[1] W.C. Oliver, G.M. Pharr. An improved technique for determining hardness and elastic modulus using load and displacement sensing indentation experiments. J. Mater. Res. 7 (1992) 1564–1583. DOI: 10.1557/JMR.1992.1564
[2] H. Bückle. Use of the hardness test to determine other material properties. In: J.H. Westbrook, H. Conrad (eds.), The Science of Hardness Testing and Its Research Applications. ASM, 1973, 453–494.
[3] ISO 14577-4:2016 Metallic materials — Instrumented indentation test for hardness and materials parameters — Part 4: Test method for metallic and non-metallic coatings.
[4] S.J. Bull. Microstructure and indentation response of TiN coatings: The effect of measurement method. Thin Solid Films 688 (2019) 137452. DOI: 10.1016/j.tsf.2019.137452
[5] S. Zak, C.O.W. Trost, P. Kreiml, M.J. Cordill. Accurate measurement of thin film mechanical properties using nanoindentation. J. Mater. Res. 37 (2022) 1373–1389. DOI: 10.1557/s43578-022-00541-1
[6] B. Jönsson, S. Hogmark. Hardness measurements of thin films. Thin Solid Films 114 (1984) 257–269. DOI: 10.1016/0040-6090(84)90123-8
[7] ISO 14577-1:2015 Metallic materials — Instrumented indentation test for hardness and materials parameters — Part 1: Test method (Annex F).
[8] S. Zinelis, Y.S. Al Jabbari, et al. Mechanical properties of orthodontic wires derived by instrumented indentation testing (IIT) according to ISO 14577. Prog. Orthod. 16 (2015). DOI: 10.1186/s40510-015-0091-z